

 ×
Pres bükme makinesi, sac levhaya basınç uygulamak için üst ve alt kalıplar kullanan ve bu basınç sonucunda sac levhanın belirli bir açı ve şekil elde etmek için plastik deformasyona uğramasına neden olan bir takım tezgahıdır.
Temel işlev: Düz sac metalleri çeşitli üç boyutlu yapısal bileşenlere dönüştürmek;
Pres bükme makineleri, elektrik panosu üretiminde, otomotiv imalatında, ısıtma, havalandırma ve iklimlendirme (HVAC) kanal sistemlerinde, yapısal çelik işlerinde ve havacılık bileşenlerinde yaygın olarak kullanılmaktadır.
Bükme makinesiyle işlenen malzemeler arasında karbon çeliği, paslanmaz çelik, alüminyum, bakır vb. bulunur.
Pres bükme makinesinin çalışma prensibi, çatlamayı önlemek için malzemenin akma dayanımını aşarken çekme sınırları içinde kalmaya dayanır.
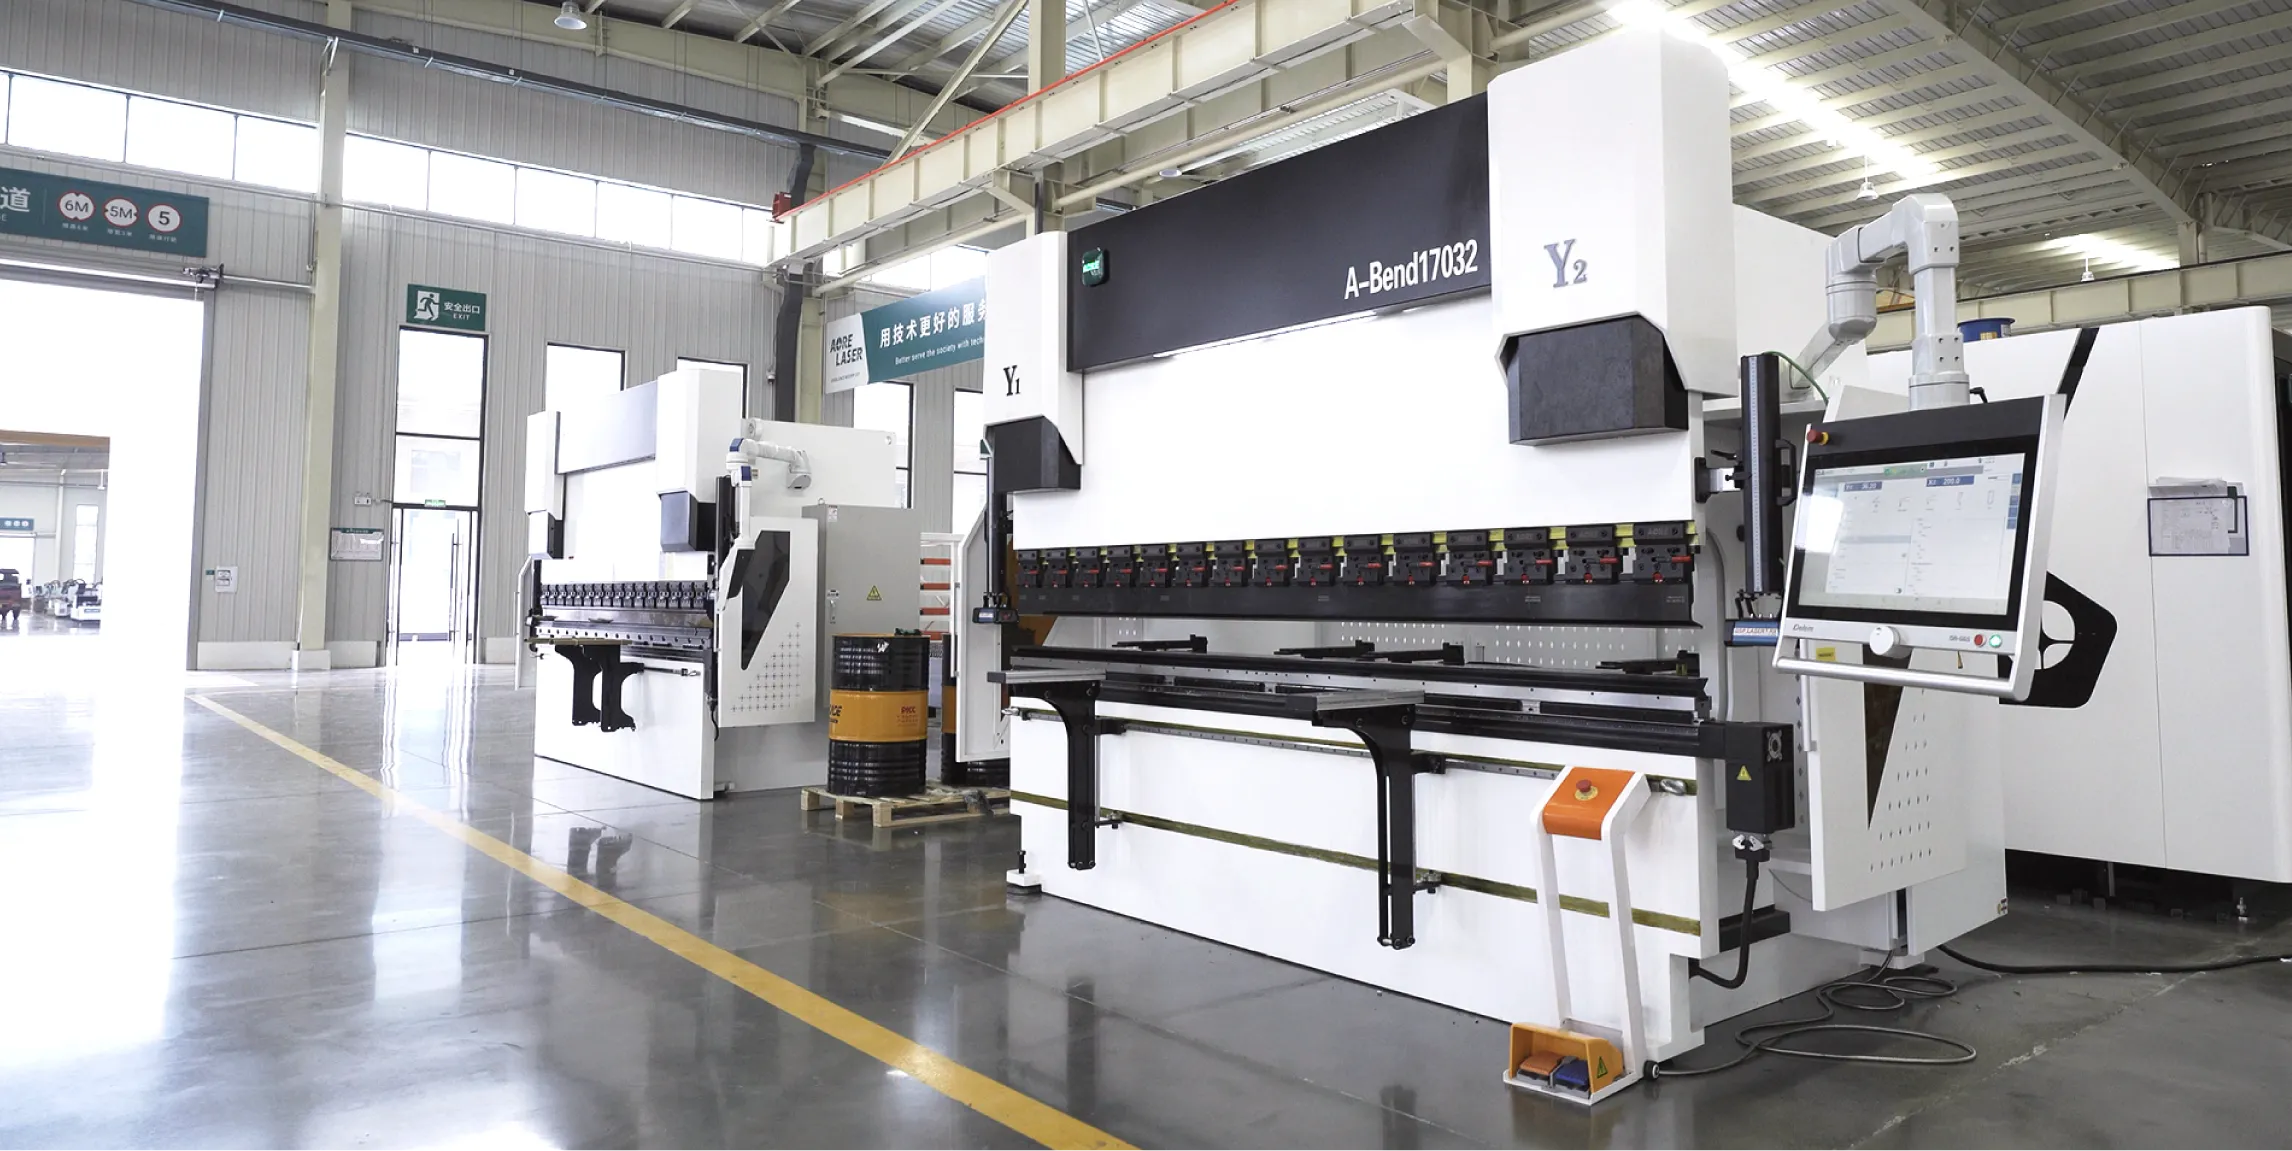
Sac Hizalama: Metal plaka alt kalıba yerleştirilir ve motorlu arka dayama durdurucularına tam olarak oturacak şekilde itilir.
Aşağıya Doğru Kuvvet Uygulaması: Hidrolik silindirler veya servo-elektrikli tahrik sistemleri, üst pistonu ve zımbayı sac levhaya doğru aşağıya iter.
Plastik Deformasyon: Sac levha, istenen bükme açısını oluşturmak üzere (hava bükme, dip bükme veya madeni para bükme yoluyla) V-kalıp açıklığına zorlanır.
Geri Yaylanma Telafisi: Basınç serbest bırakıldığında, metal hafifçe eski haline döner ("geri yaylanır"). Modern CNC sistemleri, malzeme esnekliğini telafi etmek için daha derin delme penetrasyonunu otomatik olarak hesaplar.
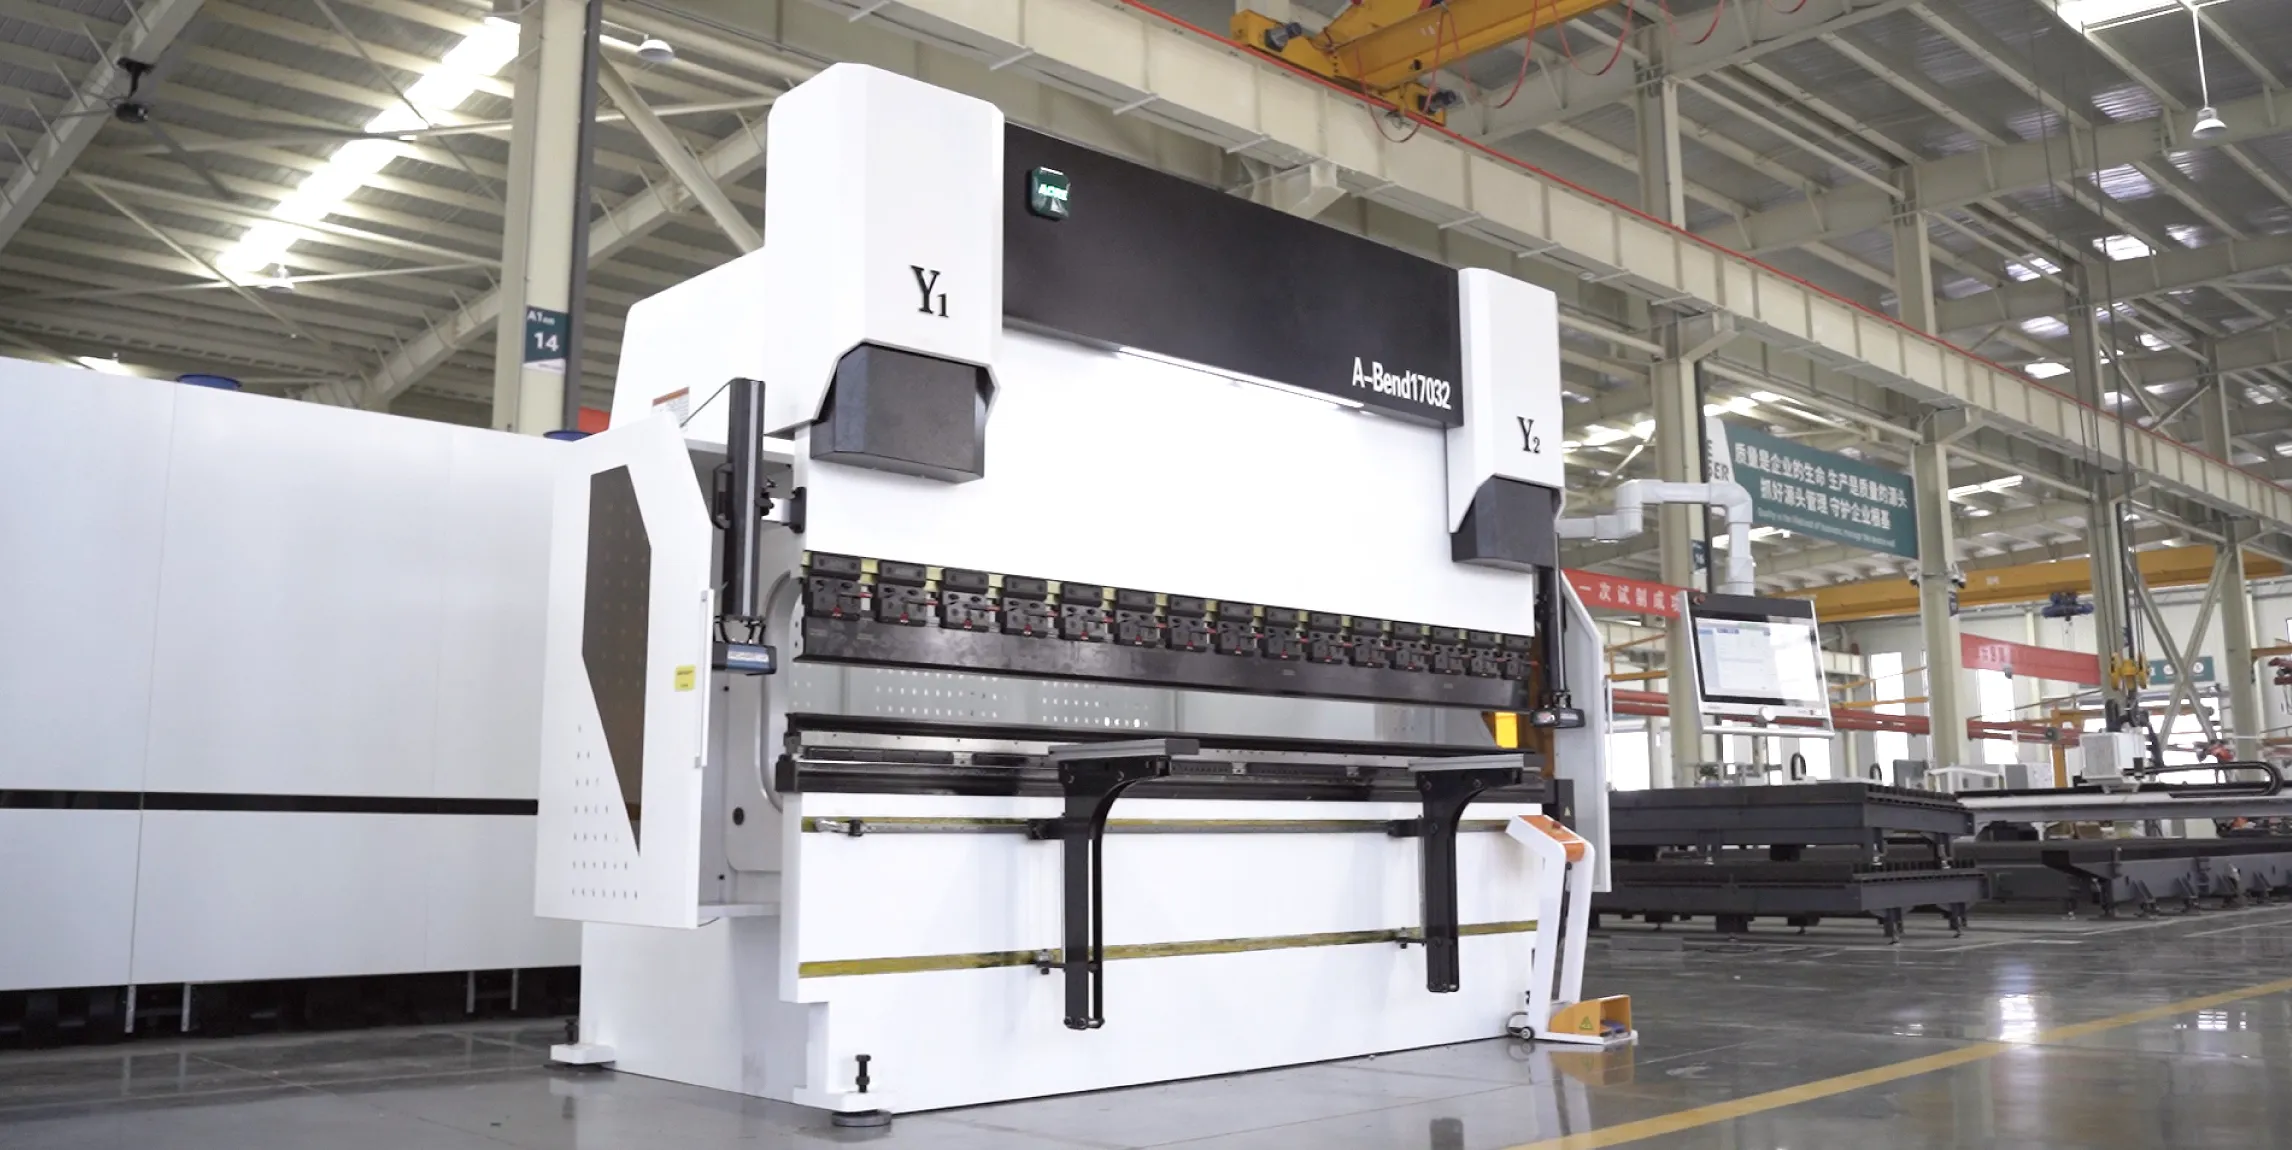
Endüstriyel sac işleme ekipmanları konusunda profesyonel bir tedarikçi olarak, geliştirdiğimiz ve ürettiğimiz elektrikli-hidrolik CNC sac bükme presleri, yüksek hassasiyetli, ağır hizmet tipi modern üretim uygulamaları için özel olarak tasarlanmıştır:
CNC Sistemi:
Hollanda menşeli DELEM 53TX CNC sistemi, pres frenleri için modern, entegre ve çok fonksiyonlu bir çözüm sunan yeni nesil dokunmatik ekranlı bir kontrol sistemidir.
Mekanik Sapma Telafisi:
Mekanik dengeleme tablası, benzersiz şekilde işlenmiş ve ısıl işlem görmüş kama bloklarından oluşmaktadır. Her bir kama bloğu seti için göreceli yer değiştirme dengelemesi, çalışma yükleri altında üst ve alt kirişlerin deformasyonuna göre tasarlanmıştır.
Hidrolik Sistem: Almanya'dan ithal edilen Rexroth bileşenlerinden oluşan eksiksiz bir set, en gelişmiş elektro-hidrolik servo senkron kontrol sistemini kullanmaktadır. Üç bölümlü hidrolik sistem yüksek senkron hassasiyet sağlarken, uluslararası alanda tanınmış markalardan temin edilen silindir contaları mükemmel sızdırmazlık performansı ve uzun kullanım ömrü sunar.
Ön Malzeme Destek Cihazı: Ön malzeme destek çerçevesi, Z ekseni üzerindeki doğrusal kılavuzlar boyunca makaralar tarafından desteklenir. İş parçasının uzunluğuna göre uygun konuma elle hareket ettirilebilir ve sabitlenebilir. Destek çerçevesi hem yatay hem de dikey yönlerde ayarlanabilir.
Bükme Makinesi Eksenleri
Bunlar, bükme işlemi sırasında hassas bir şekilde ayarlanabilen, bükme makinesi içindeki kontrollü hareket yollarını ifade eder. Bu eksenler, metal levhayı doğru bir şekilde konumlandırmak ve istenen bükme açısını elde etmek için zımba, arka dayama ve diğer bileşenlerin hareketini kontrol eder. Her eksen, bükme makinesinin genel işlevselliğine ve çok yönlülüğüne katkıda bulunan belirli bir amaca hizmet eder.
4+1 eksenli, 6+1 eksenli ve 8+1 eksenli olarak sınıflandırılır.
Özellik / Ölçüt | Burulma Çubuğu Pres Freni | Elektro-Hidrolik CNC Pres Freni |
Kontrol Mantığı | Kuzey Carolina | CNC |
Senkronizasyon Yöntemi | Mekanik burulma çubuğu zorlamalı senkronizasyon | Hidrolik kapalı devre senkronizasyonu |
Senkronizasyon Doğruluğu | ±0,1–0,2 mm (uzun vuruşlarda sapmaya eğilimli) | ±0,02–0,05 mm (gerçek zamanlı telafi) |
Merkezden Uzak Yük Direnci | Yetersiz (uzun süreli merkez dışı yükleme, burulma çubuğunun bükülmesine veya kırılmasına neden olabilir) | Güçlü (bağımsız Y1/Y2 kontrolü, merkezden uzak bükmeye olanak tanır) |
Ram Hızı (Yaklaşma / Dönüş) | Yaklaşık 80 mm/s | 180 mm/s'ye kadar |
Kontrollü Eksenler | 2+1 eksene kadar (X+Y) | Standart 4+1 eksen (8+1 eksene kadar genişletilebilir) |
Sapma Telafisi (Taç Şekillendirme) | Hiçbiri veya sadece manuel taçlandırma | Standart motorlu V eksenli taçlandırma |
Pres bükme makinesi değerlendirirken ve satın alırken aşağıdaki üç temel faktöre odaklanın:
Bükme Tonajı: Sac malzemesi, sac kalınlığı, bükme uzunluğu ve alt kalıp yuvası genişliğine göre hesaplanır.
Çalışma Açıklığı ve Strok: İş parçasının maksimum bükme uzunluğuna ve kolon aralığına göre çalışma tablası boyutunu seçin.
Malzeme Özellikleri: Paslanmaz çelik gibi yüksek çekme dayanımına sahip malzemelerin işlenmesinde, gereken bükme tonajı genellikle sıradan karbon çeliğine göre yaklaşık 1,5-2 kat daha fazladır.
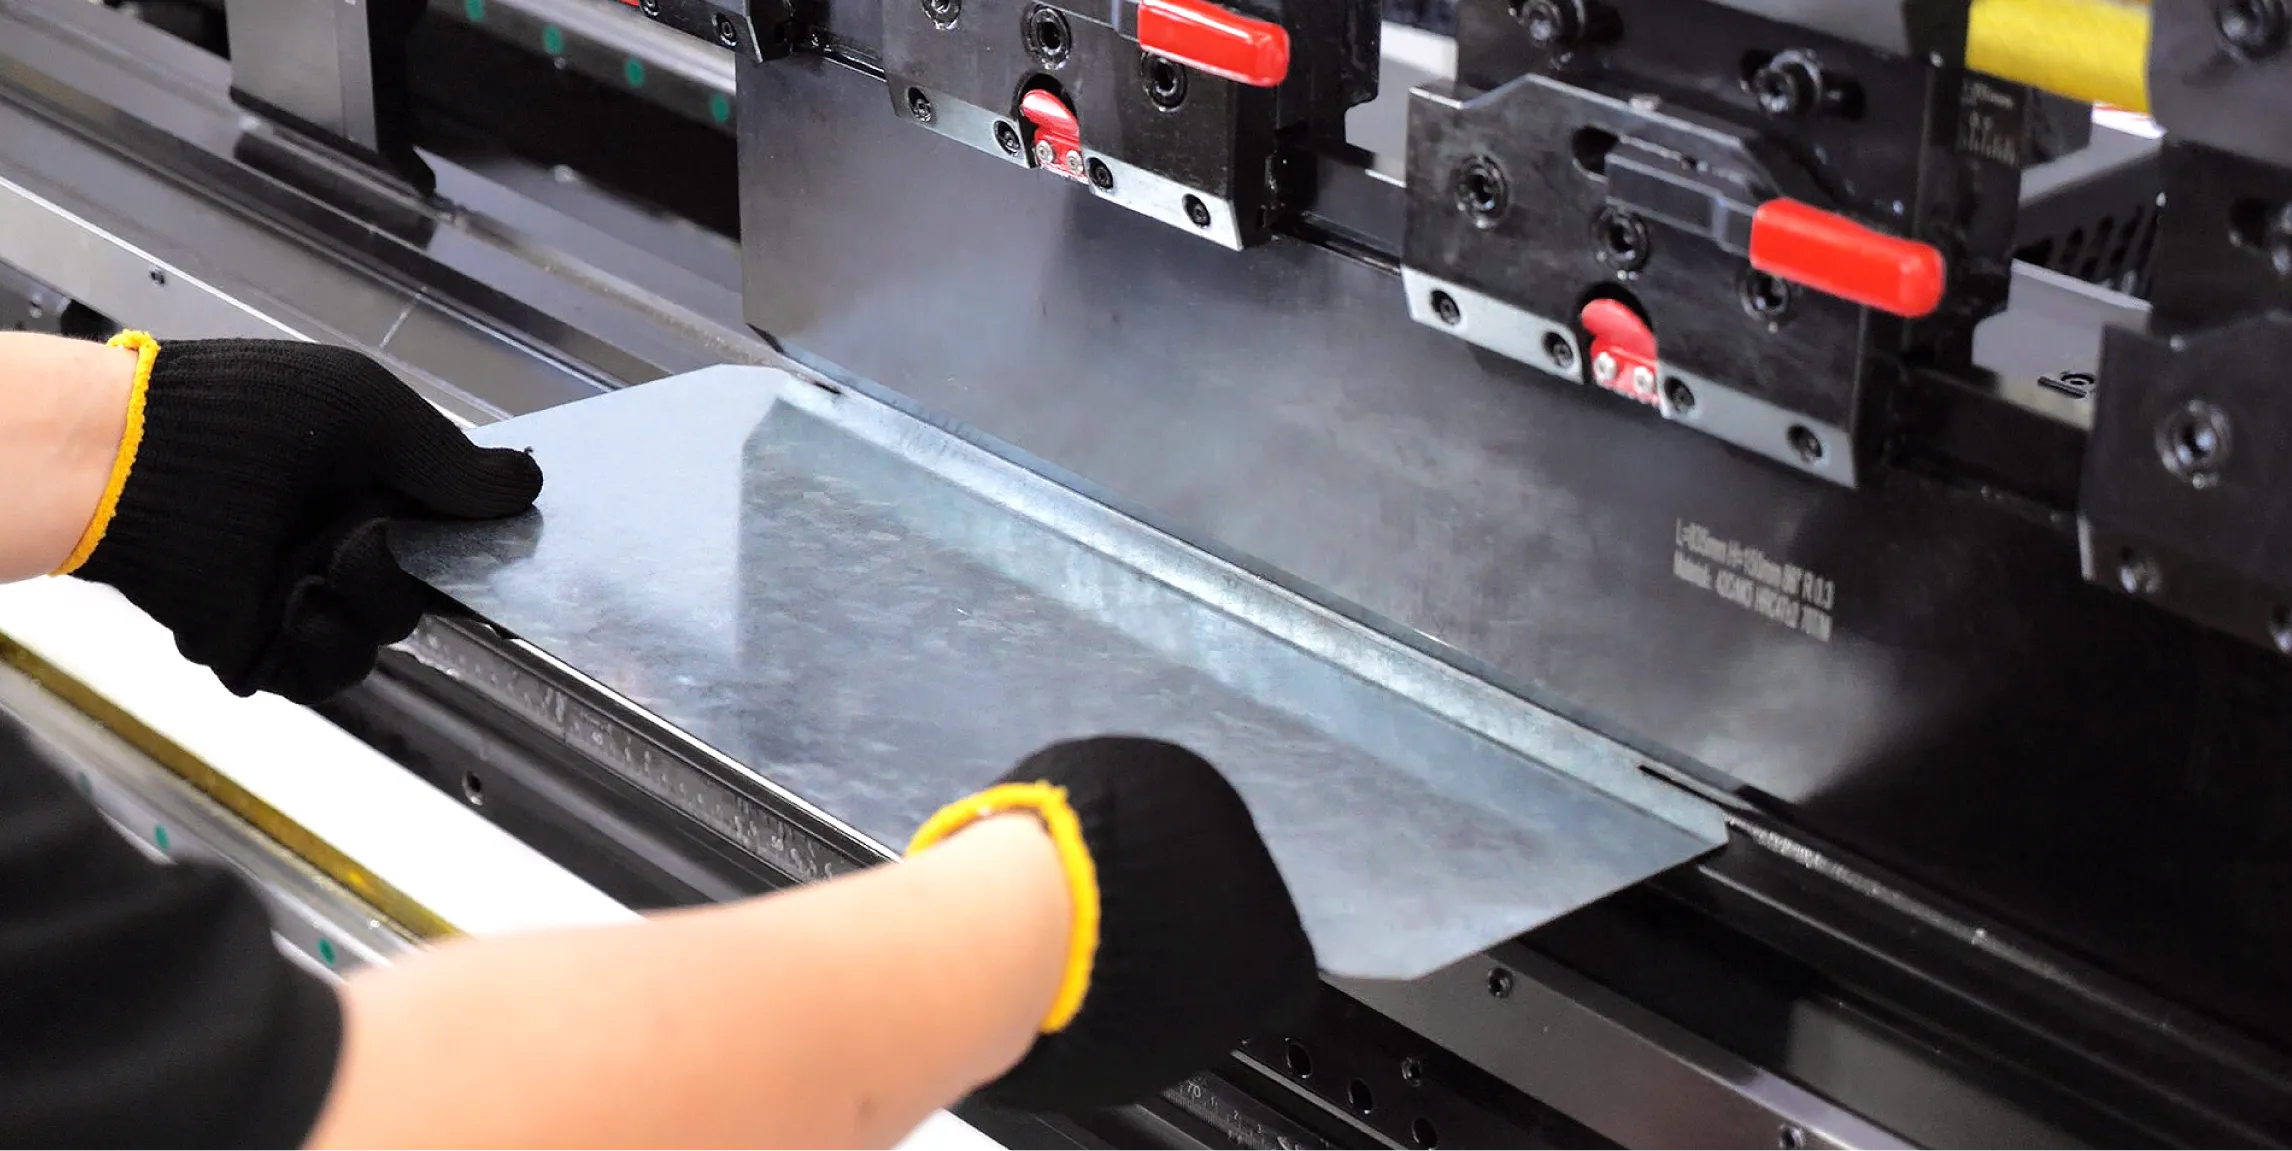
"Bükme Makinesi", boru bükme makineleri, levha bükme makineleri ve sac metal pres frenleri de dahil olmak üzere tüm metal bükme ekipmanları için kullanılan genel bir terimdir; "Pres Fren Makinesi" ise özellikle sac metal üzerine üst ve alt kalıplar aracılığıyla basınç uygulayarak düz hatlı bükme işlemi gerçekleştiren bir sac metal pres frenini ifade eder.
Başlıca faktörler arasında makinenin konumlandırma doğruluğu, sapma telafisinin etkinliği, sacın kalınlığındaki ve çekme dayanımındaki varyasyonlar (geri yaylanmayı etkiler) ve kalıp aşınmasından kaynaklanan eksantriklik yer almaktadır.
Sektörünüze, iş parçası malzemesine, maksimum bükme kalınlığına ve maksimum iş parçası uzunluğuna bağlı olarak, gerekli bükme uzunluğunu ve tonajını belirleyebilirsiniz. Ayrıca, pres freni modelini kesinleştirmek için üreticiye iş parçası model çizimlerinizi de sağlayabilirsiniz.


